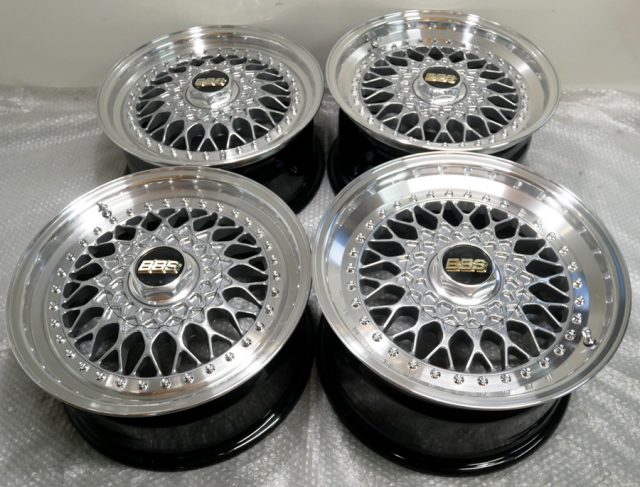
「ハコスカの定番」30数年前から変わらない、RSワタナベを現行車へマッチンングするため今風にアレンジ !
ワタナベ独特の砂型の風合いを今現在の新品も変わりなく表現されいます。
昔から変わらない砂型鋳造製法の歴史伝統の肌を残した砂肌の粗い風合いを現代風にアレンジ表現するためにはそれなりの下処理を要し素材の問題も多々発生します。
砂型鋳造ホイールからパウダーコートをベースとしてハイパー塗装
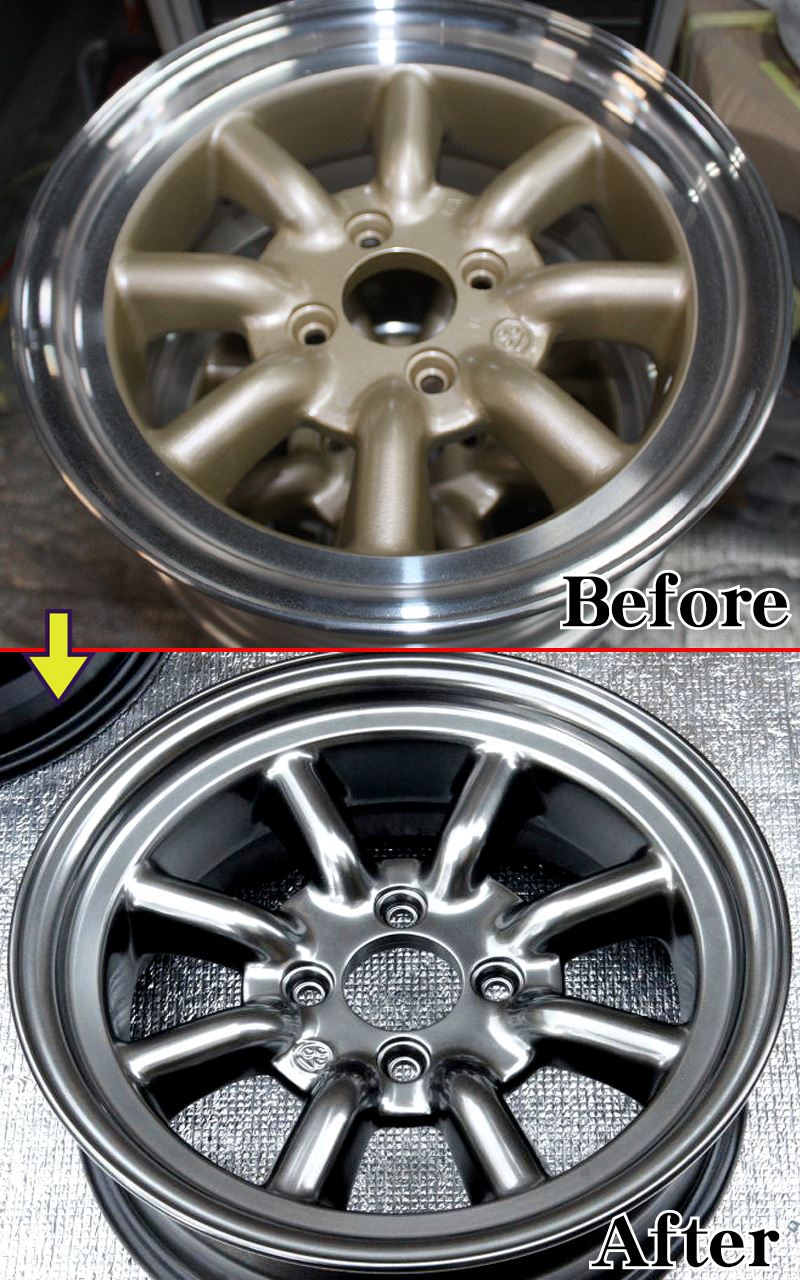
兵庫県のお客様・・ワタナベ15インチ 新品ホイールへのパウダーコートをベースとしてハイパー(銀強し黒薄め)でシルバー基調を多めにしたハイパー塗装(DBK)です。素材も問題で下処理に苦労したハイパー塗装です。
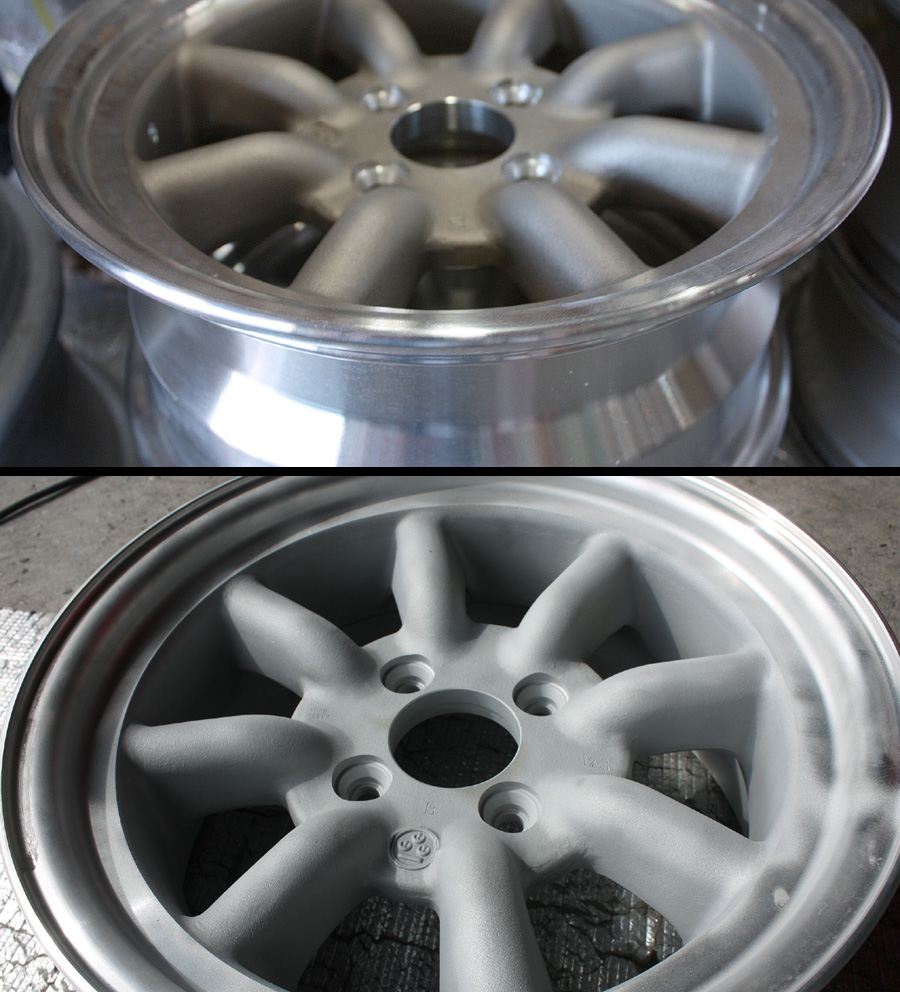
塗装剥離からブラスト研磨
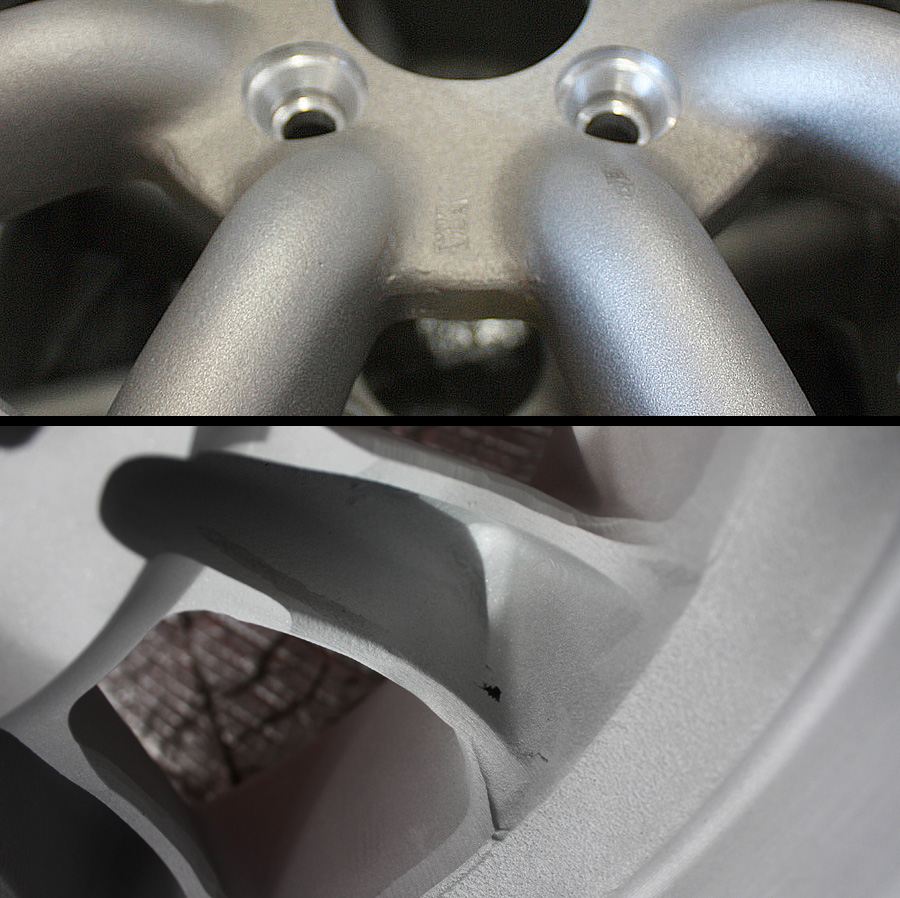
ワタナベ独特の荒肌です。
砂型鋳造のため不純物も多く陥没や大きな巣穴も多数あります。強度的には実際、鍛造ホイールの半分以下ですが、これが伝統のワタナベです。
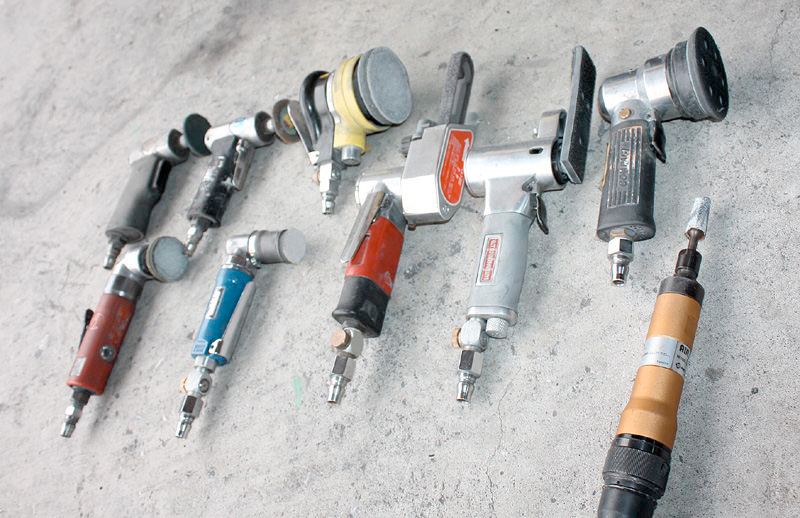
粗い砂肌を消すために色んなハンドエアーツールを使い分けてひたすら研磨です。
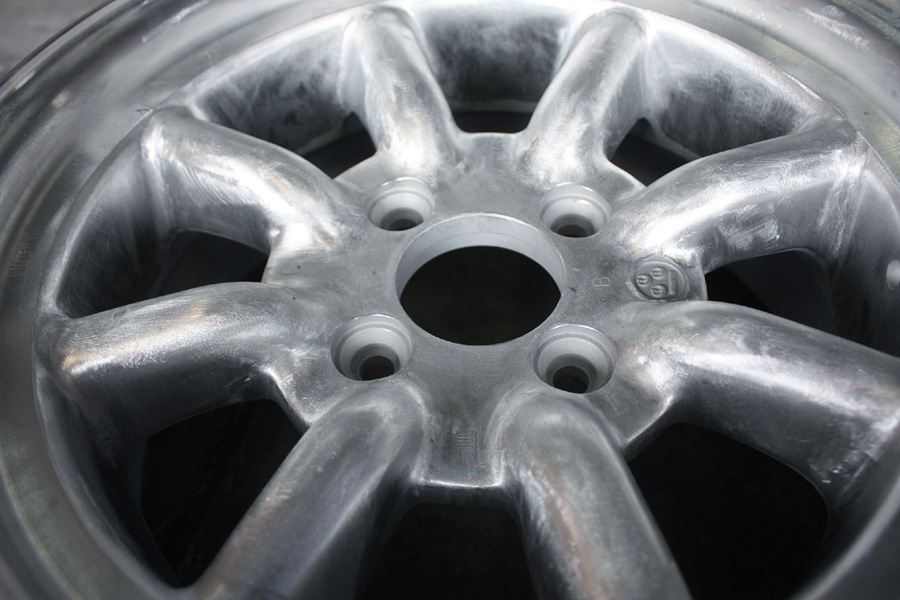
スーパーミラーバレル研磨の3次元下処理と同じようにR面、股グラ、側面、ホール穴付近と隅々まで砂肌を削除します。
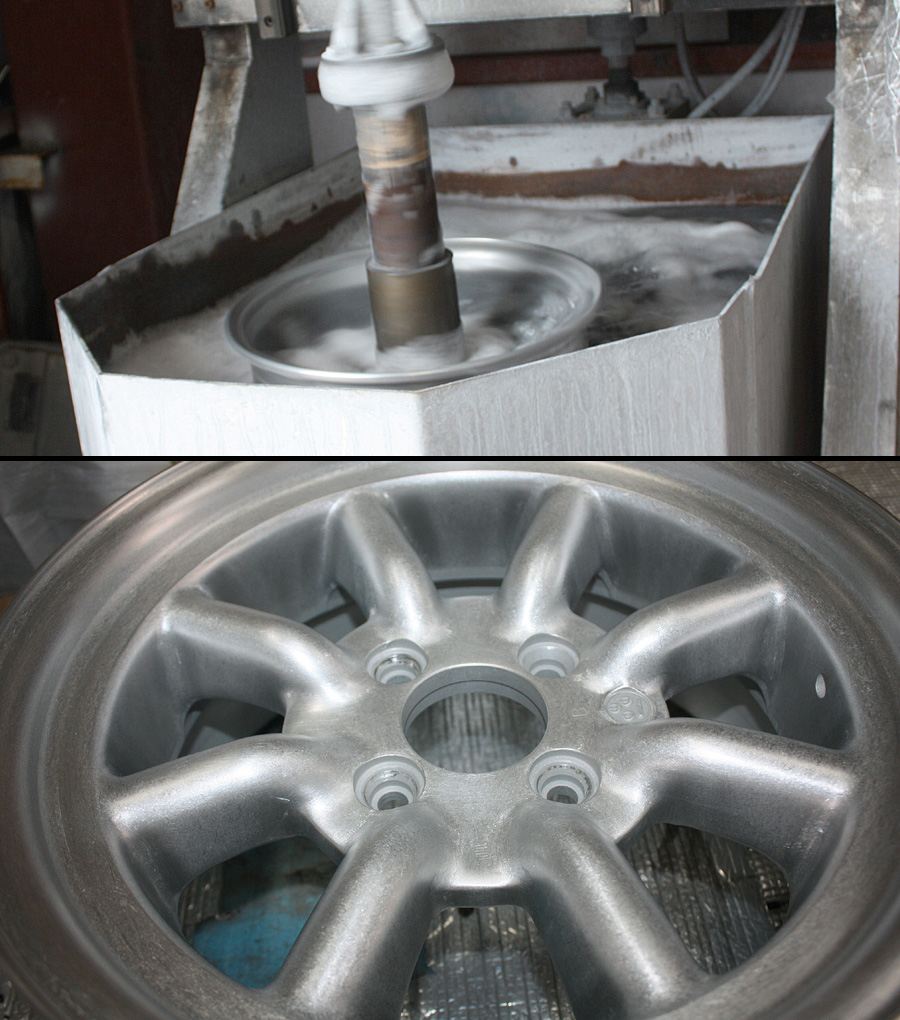
ここから他所に無い当店自慢の荒研磨用のバレル研磨機の登場です。
この状態でも何か工夫すればどこにも無い商品になりそうな肌質です。
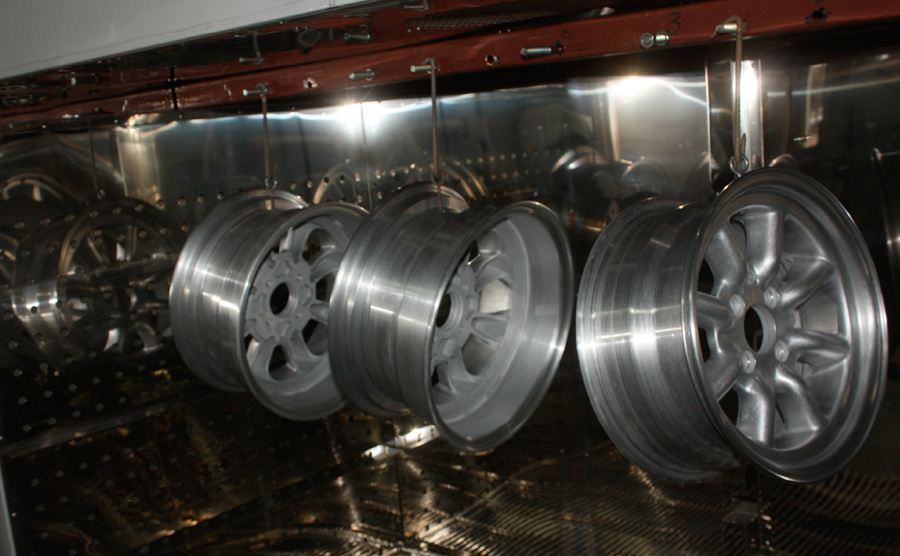
表面ツル肌になったらベースとなるパウダーコートのための空炊きです。
ゆっくり焼いて水分を完全に飛ばします。
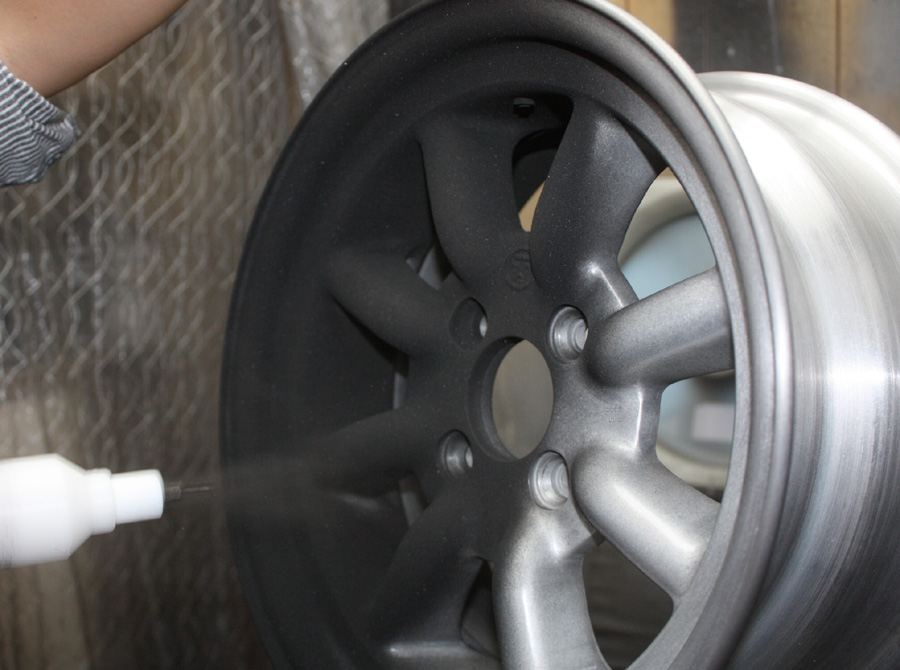
通電チェックしてパウダーコート噴射!
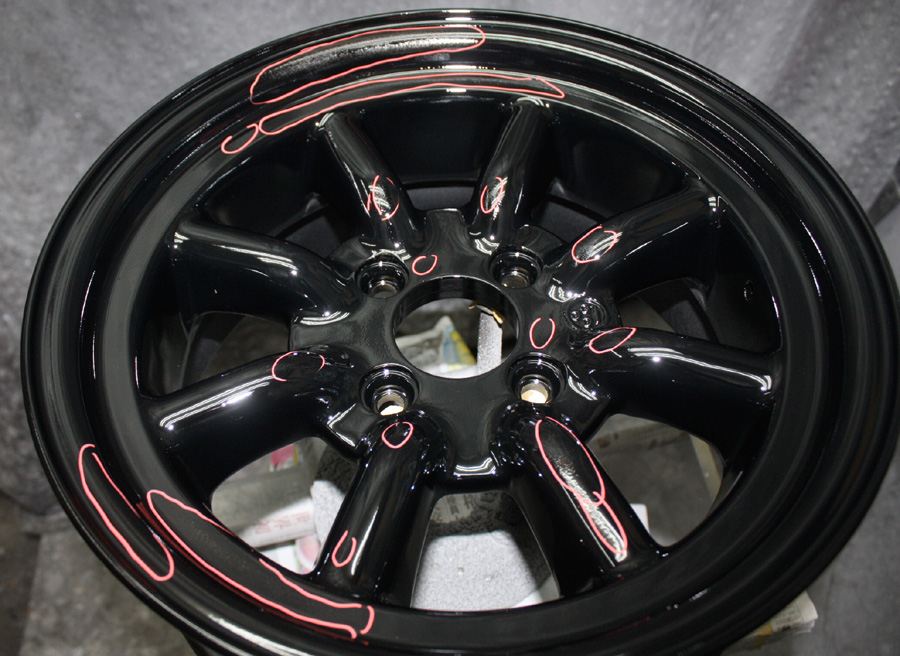
異物による湧き欠陥の出現!(涙) パウダーは焼いてみないと結果が見えません!
リスクの少ない溶剤カラー塗装と違いパウダーコートは180℃以上の高温焼きのため時として素材からの予期しない湧き、異物出現などもあり手直しを余儀なくされる事があります。
;※低温焼けで液体塗料の溶剤カラーなら先にサフで抑えきれますのでこんな症状はまず出ません。
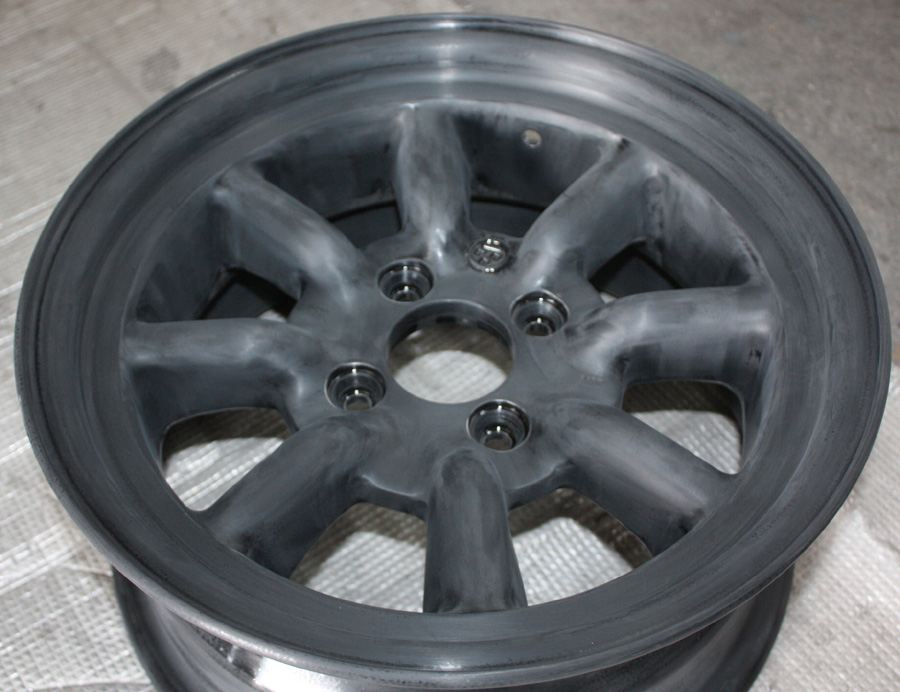
手直しのためのパウダーコート肌へのサイディング!
パウダーコートは表面が硬いため溶剤のようにいきなり1500番手では削れ切れませんので800番位からスターとして2000番手まで徐々にペーパー目を上げてサイディングします。
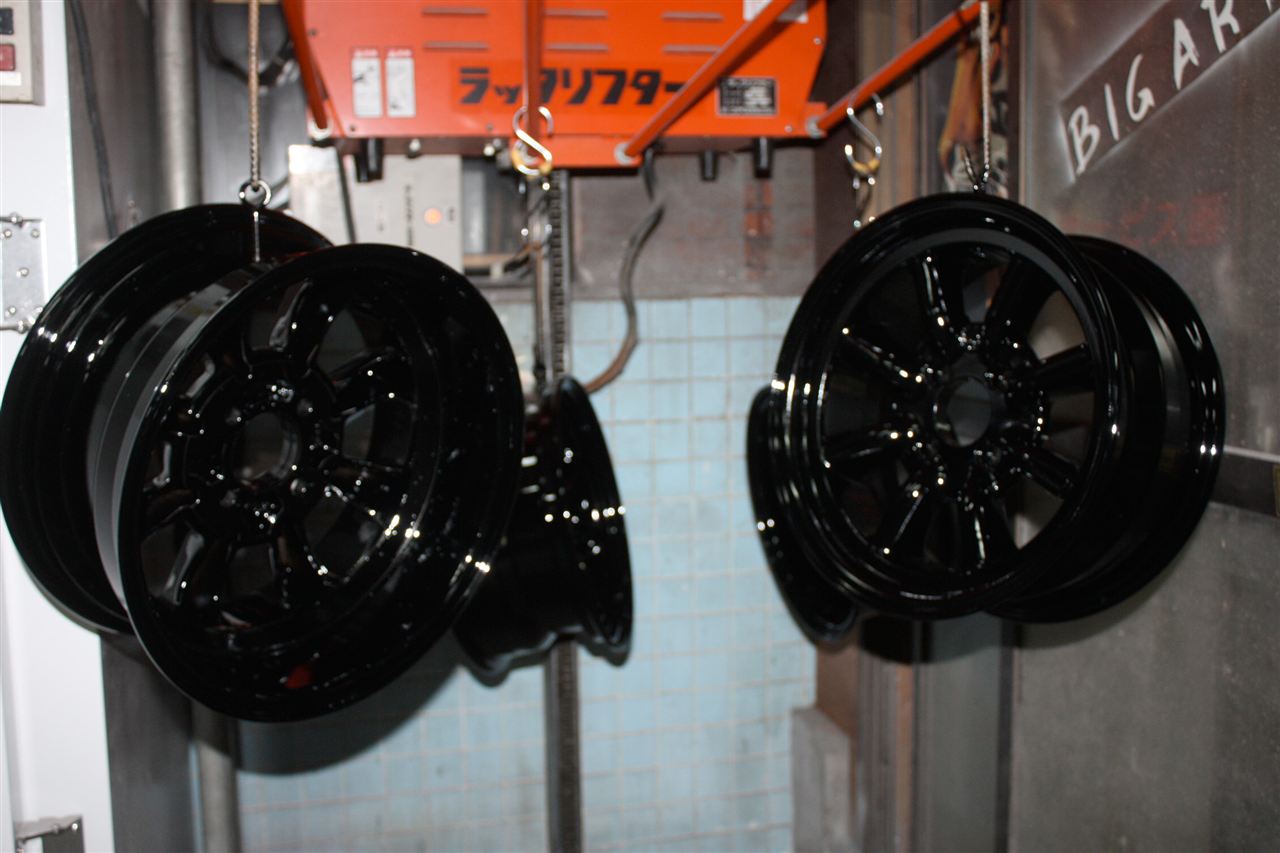
2コート、時により3コートしてやっとパウダー完成の冷却風景です。
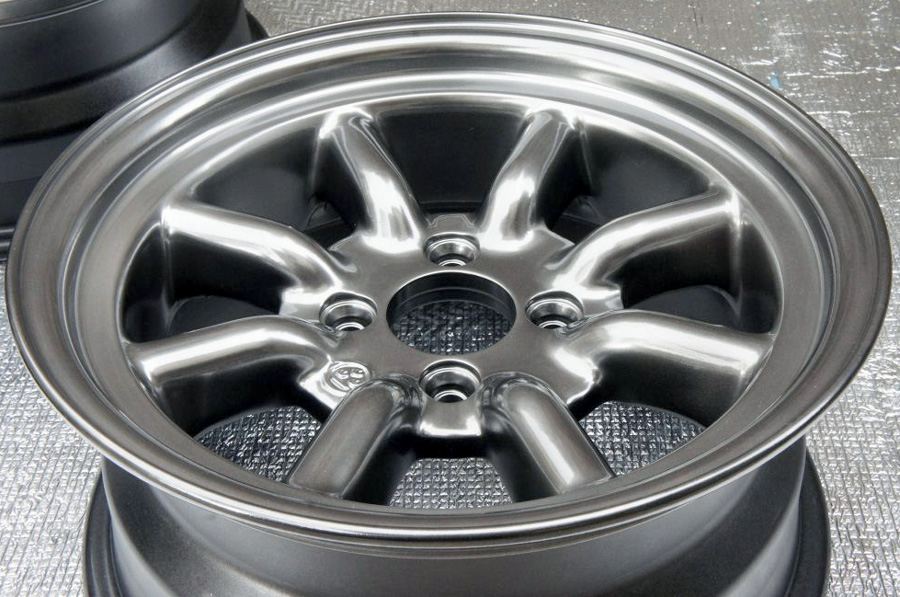
ベースとなるパウダーの黒の上へハイパーの銀膜をのせます。
今回は「黒薄め銀膜強し」の感じです。
ハイパーBDKは「黒濃い目、中間、薄め」など銀膜の濃淡で表現します。
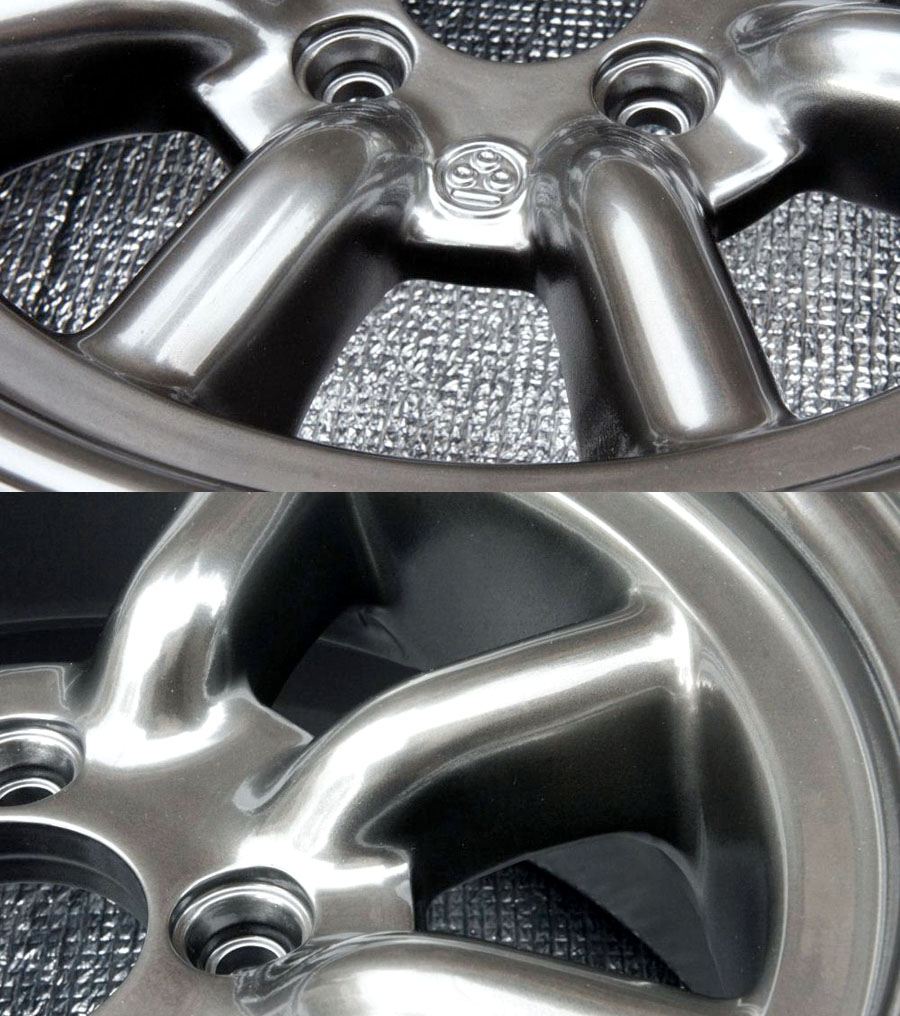
砂肌ブツ肌がここまでツル肌ハイパーとなります。
●鋳造(鋳物式)の2通りと鍛造(加圧式)について●
鋳造CAST(鋳物式)は熱したアルミ合金を溶かして鋳型に流し入れた後に冷却して形成していく製法のため、金属組織が粗く方向性のない状態となるため空気孔(ピンホール・巣穴)が多く発生します。
それに対して鍛造FORGED(加圧式)は日本刀を作るような製法で加熱し圧力をかけ、叩きながら形成していくため鍛造は大量生産には向かない製法のためコストが掛かり高価なホイールとなりますが、鍛造は組織も極めて密となり空気孔は全くできず高い強度が得られるため軽量で密度の高い鍛造品は素材表現の磨き工法スーパーミラーバレル研磨などにより効果がより発揮されます。
近年のCAST鋳造(国産車純正や国産社外ホイール)などほぼ機会式のためバレル研磨や高温焼付けのパウダーコートでも問題ありませんが、今回の「ワタナベ」のような旧式の砂型式や「MADE INアジヤ産」のCAST鋳造品はアルミ合金の不純物が多く、組織が粗いため素材自体の空気孔(ピンホール・巣穴)がさらに荒くなりそれらが表面上に現れるため磨き工法のバレル研磨には不向きな素材となりますが、溶剤ウレタンカラー塗装やパウダーコートはカラーで被せますので素材の良し悪しに関係なく下処理次第でどうにか対処可能です。
(有)オートサービス西HPはこちら
関連情報URL : https://autoservice-nishi.com/menu/refresh/wheel_titan_hipwer/